


Verfahren und Konzept zur chloridischen Vorbehandlung von kohlenstoffhaltigen Golderzen: Den „Goldraub“-Effekt überwinden und schwer aufbereitbare Erze in eine Gewinnquelle verwandeln
Verfahren und Konzepte zur chloridischen Vorbehandlung bei der Aufbereitung von kohlenstoffhaltigen Golderzen: Den „Goldentzugseffekt“ überwinden und schwer aufbereitbare Erze in eine Gewinnquelle verwandeln
Kohlenstoffhaltige Golderze gelten weltweit als eine der am schwierigsten aufzubereitenden Goldertze. Die in diesen Erzen enthaltenen Kohlenstoffverbindungen (Graphit, Aktivkohle, Huminsäuren usw.) „entziehen“ dem Gold – sie adsorbieren die bereits gelösten Goldcyanidkomplexe, was zu einem erheblichen Rückgang der üblichen Cyanidlaugungsausbeute führt, die in der Regel nur 20–50 % beträgt.Viele Bergwerksbetreiber stehen vor folgendem Dilemma: Trotz zweimaligem Austausch der Anlagen lässt sich die Ausbeute nicht steigern, und der Chemikalienverbrauch bleibt unverändert hoch. Die Ursache des Problems liegt oft nicht in den Anlagen, sondern darin, dass die kohlenstoffhaltigen Bestandteile vor der Auslaugung nicht wirksam behandelt wurden.Anhand des von GoldProcessingPlant entwickelten Verfahrens und Konzepts zur chloridischen Vorbehandlung von kohlenstoffhaltigem Golderz werden in diesem Artikel die Eigenschaften des Erzes, das Prinzip der chloridischen Vorbehandlung, der Prozessablauf, die Anlagenkonfiguration sowie der Weg zur Umsetzung des Konzepts systematisch dargelegt, um Entwicklern von kohlenstoffhaltigen Golderzlagerstätten eine praxisorientierte technische Orientierungshilfe zu bieten.
I. Eigenschaften von kohlenstoffhaltigem Golderz: Warum ist die Ausbeute bei der konventionellen Cyanidlaugung so gering?
Die schwierige Aufbereitung von kohlenstoffhaltigem Golderz ist hauptsächlich auf den „Goldentzugseffekt“ der kohlenstoffhaltigen Bestandteile zurückzuführen:
1. Kohlenstoffhaltige Bestandteile adsorbieren bereits gelöstes Gold.
Kohlenstoffhaltige Bestandteile im Erz wie Graphit, Aktivkohle und Huminsäuren weisen ähnliche Adsorptionseigenschaften wie Aktivkohle auf.Während des Cyanidlaugungsprozesses wird das Gold in Form von Gold-Cyanid-Komplexen gelöst und gelangt in die Lösung; die kohlenstoffhaltigen Bestandteile adsorbieren dieses gelöste Gold jedoch wieder an die feste Phase, was dazu führt, dass „das Gold zwar ausgelaugt, aber nicht zurückgewonnen werden kann“.
2. Die Art der kohlenstoffhaltigen Bestandteile bestimmt den Schwierigkeitsgrad der Vorbehandlung.
Die „Goldentzug“-Fähigkeit der verschiedenen kohlenstoffhaltigen Stoffe variiert stark: Aktivkohle weist die stärkste Adsorptionsfähigkeit auf, gefolgt von Graphit, während Huminsäuren relativ schwach sind. Die Wahl der Vorbehandlungsmethode hängt vom Gehalt an kohlenstoffhaltigen Stoffen und deren Vorkommensform ab.
3. Häufige Begleitvorkommen von Arsen und Schwefel erschweren die Aufbereitung zusätzlich.
Kohlenstoffhaltige Golderze treten häufig gemeinsam mit arsenhaltigem Pyrit und Arsenopyrite auf. Arsen umhüllt das Gold, während der Kohlenstoff das gelöste Gold wieder bindet. Unter dieser doppelten Beeinträchtigung ist die Ausbeute bei der konventionellen Cyanidlaugung erbärmlich gering, und die Chemikalien werden vollständig verschwendet.
4. Die direkte Auslaugung im herkömmlichen Verfahren ist wirtschaftlich unrentabel.
Eine direkte Cyanidauslaugung ohne Vorbehandlung führt nicht nur zu einer geringen Auslaugungsrate, sondern auch zu einem hohen Cyanidverbrauch, was wirtschaftlich nicht rentabel ist. Die kohlenstoffhaltigen Bestandteile müssen vor der Auslaugung „passiviert“ oder entfernt werden, um den „Gold-Raub-Effekt“ zu beseitigen.
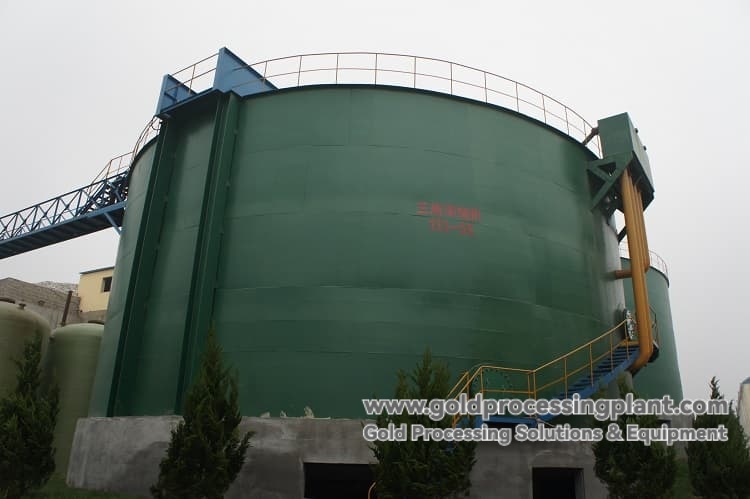
II. Das Kernprinzip der Chlorid-Vorbehandlung: Passivierung der kohlenstoffhaltigen Bestandteile zur Beseitigung des „Goldentzugseffekts“
Die chloridische Vorbehandlung ist eine spezielle Lösung für den „Goldentzugseffekt“ in kohlenstoffhaltigen Golderzen. Die Kernlogik lautet:Vor der Cyanidlaugung werden die kohlenstoffhaltigen Bestandteile mit einem Chlorierungsmittel oxidiert bzw. passiviert, wodurch ihre aktiven Adsorptionsstellen zerstört werden. So verlieren die kohlenstoffhaltigen Bestandteile ihre Fähigkeit, Gold-Cyanid-Komplexe zu adsorbieren, sodass das gelöste Gold in der Lösung verbleibt und wie gewohnt mit Aktivkohle oder Zinkpulver zurückgewonnen werden kann.
Wichtige Punkte des Prinzips:
1. Durch Oxidation wird die Oberflächenaktivität der kohlenstoffhaltigen Materialien zerstört.
Chlorierungsmittel (wie Natriumhypochlorit, Chlorgas usw.) besitzen starke oxidierende Eigenschaften und können die aktiven Adsorptionsstellen an der Oberfläche des kohlenstoffhaltigen Materials oxidieren, wodurch dessen Adsorptionskapazität verringert wird. Nach der Behandlung ist die Fähigkeit des kohlenstoffhaltigen Materials, Gold zu „entziehen“, erheblich reduziert.
2. Selektive Einwirkung auf das Kohlenstoffmaterial zur Verringerung negativer Auswirkungen auf das Gold.
Bei der Vorbehandlung müssen die Chemikalienmenge und die Reaktionsbedingungen so gesteuert werden, dass die kohlenstoffhaltigen Materialien passiviert werden, ohne dass eine übermäßige Oxidation die nachfolgende Auslaugung beeinträchtigt. Die konkreten Chemikalienzusätze und Reaktionsparameter müssen durch Aufbereitungsversuche ermittelt werden.
3. Kombination mit Flotation und Cyanidierung zu einem kombinierten Verfahren.
Die Chloridvorbehandlung wird in der Regel nicht isoliert angewendet, sondern in einen kombinierten Prozess „Anreicherung durch Flotation → Chloridvorbehandlung → Cyanidlaugung“ eingebettet: Durch die Flotation werden zunächst die goldhaltigen Sulfide zu einem Konzentrat angereichert, wodurch das Volumen des nachfolgenden Vorbehandlungsmaterials reduziert wird;die Chloridvorbehandlung beseitigt den Goldentzugseffekt durch kohlenstoffhaltige Bestandteile; durch die Cyanidlaugung wird das Gold zurückgewonnen.
Es ist anzumerken, dass die Vorbehandlung von kohlenstoffhaltigem Golderz nicht nur auf die Chlorierung beschränkt ist, sondern auch die Unterdrückung von Kohlenstoffstoffen durch Flotation, das Rösten, die biologische Oxidation sowie die chemische Oxidation umfasst.Die konkrete Auswahl hängt vom Gehalt an Kohlenstoff, Arsen und Antimon sowie von deren Vorkommen ab und muss durch vergleichende Aufbereitungsversuche überprüft werden. GoldProcessingPlant bietet maßgeschneiderte Chemikaliensysteme und Vorbehandlungslösungen für kohlenstoffhaltige Golderze an. Bei Erzen, bei denen die übliche Ausbeute nicht gesteigert werden kann, werden Störfaktoren durch kombinierte Verfahren und maßgeschneiderte Chemikaliensysteme beseitigt.
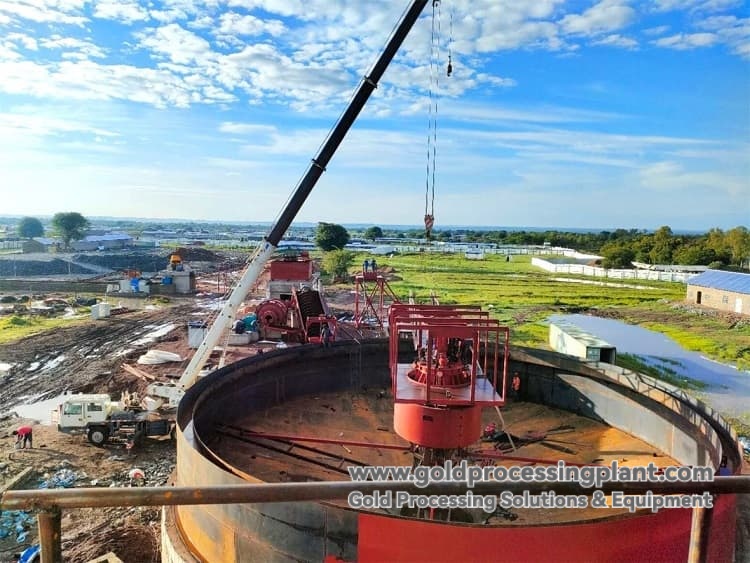
III. Empfohlener Verfahrensablauf: Anreicherung durch Flotation + Vorbehandlung durch Chlorierung + Cyanidlaugung
Für kohlenstoffhaltige Golderze empfiehlt GoldProcessingPlant den kombinierten Prozessablauf: Anreicherung durch Flotation → Vorbehandlung durch Chlorierung → Cyanidlaugung:
Schritt 1: Zerkleinerung und Mahlen.
Grobzerkleinerung mit Backenbrechern, Mittel- und Feinzerkleinerung mit Kegelbrechern, geschlossener Mahlkreis mit Kugelmühle und Klassierer; die Mahlfeinheit muss die Einzelaufbereitung der goldhaltigen Mineralien gewährleisten und gleichzeitig eine Übermahlung vermeiden.
Zweiter Schritt: Anreicherung der goldhaltigen Sulfide durch Flotation.
Mithilfe einer Kombination aus Flotationsanlagen (Typ SF/XCF/KYF) für die Grob-, Zwischen- und Feinauswahl werden die goldhaltigen Sulfide zu Konzentrat angereichert.Ziel der Flotation ist es, das Aufbereitungsvolumen in den nachfolgenden Vorbehandlungsschritten zu reduzieren – es wird nur das Konzentrat und nicht die gesamte Erzmenge aufbereitet, wodurch die Vorbehandlungskosten erheblich gesenkt werden. Bei kohlenstoffhaltigem Erz müssen die kohlenstoffhaltigen Bestandteile in der Flotationsphase unterdrückt werden, um zu verhindern, dass sie mit dem Konzentrat angereichert werden oder den Flotationsschaum stören.
Dritter Schritt: Chlorid-Vorbehandlung.
Das Flotationskonzentrat wird einer Chlorierungsvorbehandlung unterzogen, bei der die kohlenstoffhaltigen Bestandteile durch den Chlorierungsstoff oxidiert bzw. passiviert werden, um den „Gold-Raub-Effekt“ zu beseitigen. Dieser Schritt ist entscheidend für die Steigerung der Ausbeute bei kohlenstoffhaltigem Gold. Die Dosierung der Chemikalien, die Reaktionszeit und die pH-Bedingungen müssen durch Versuche ermittelt werden.
Vierter Schritt: Cyanidlaugung.
Das vorbehandelte Konzentrat wird in das CIL/CIP-Laugungs- und Adsorptionssystem geleitet. In den Laugungsbehältern werden Cyanid und Kalk zur Einstellung des pH-Werts zugegeben; Aktivkohle adsorbiert das Gold, und die goldbeladene Aktivkohle wird durch Desorption, Elektrolyse und Schmelzen zu reinem Gold verarbeitet.Da die kohlenstoffhaltigen Bestandteile passiviert wurden, wird das gelöste Gold nicht mehr entzogen, wodurch sich die Auslaugungsrate deutlich erhöht.
Fünfter Schritt: Aufbereitung der Rückstände.
Die Auslaugungsrückstände werden mittels Eindicker und Filterpresse entwässert und anschließend trocken abgelagert oder unter Einhaltung der Grenzwerte eingeleitet.
Hinweise zu den wesentlichen Prozessaspekten: Der Gehalt und die Art der kohlenstoffhaltigen Stoffe bestimmen das Chemikalienschema und die Kosten der Chlorid-Vorbehandlung; der Gehalt des Flotationskonzentrats und die Schwefelrückgewinnungsrate wirken sich direkt auf die Wirtschaftlichkeit der nachfolgenden Vorbehandlung aus; die Auslaugungsbedingungen nach der Vorbehandlung müssen neu optimiert werden – die üblichen Cyanidparameter können nicht einfach übernommen werden.
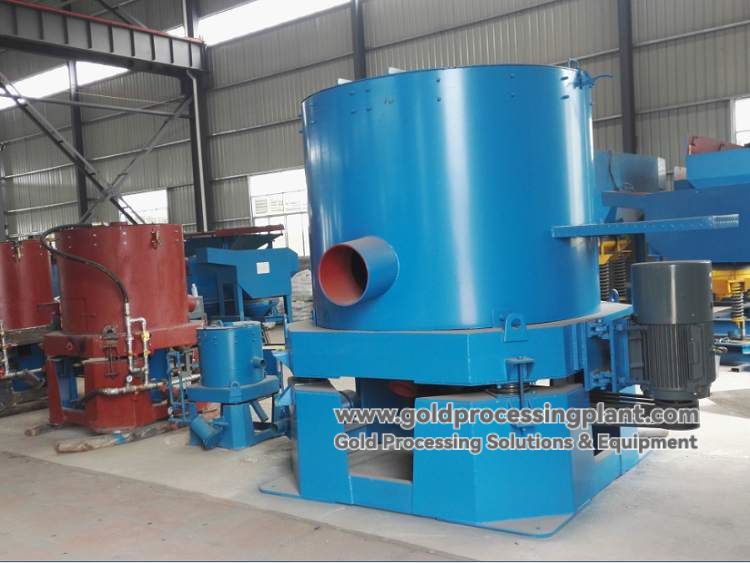
IV. Konfiguration der Kernanlagen
Die Konfiguration der Kernanlagen für das Aufbereitungskonzept zur chloridischen Vorbehandlung von kohlenstoffhaltigen Golderzen lautet wie folgt:
Zerkleinerungs- und Mahlabschnitt:
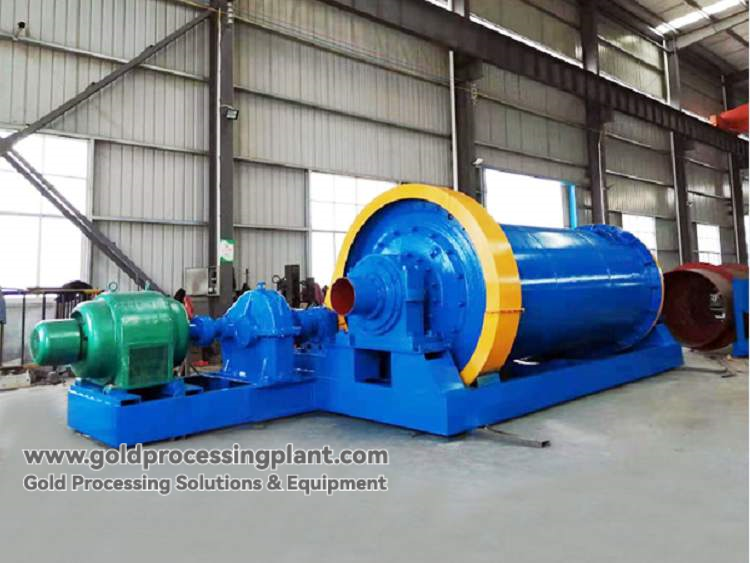
Backenbrecher (Grobzerkleinerung) + Kegelbrecher (Mittel- und Feinzerkleinerung) + Kugelmühle (zweistufige Mahlung mit Gitter- und Überlaufbetrieb) + Spiralklassierer/Hydraulikzyklon (Klassierung im geschlossenen Kreislauf).
Flotationsabschnitt:
Flotationsmaschinen der Baureihen SF (selbsansaugend) und XCF/KYF (belüftet), kombiniert zu einer Anlage für Grob-, Zwischen- und Feinsortierung; zugehörige Rührbecken (für die Chemikalienmischung) sowie Dosieranlagen.
Chlorierungs-Vorbehandlungsstufe:
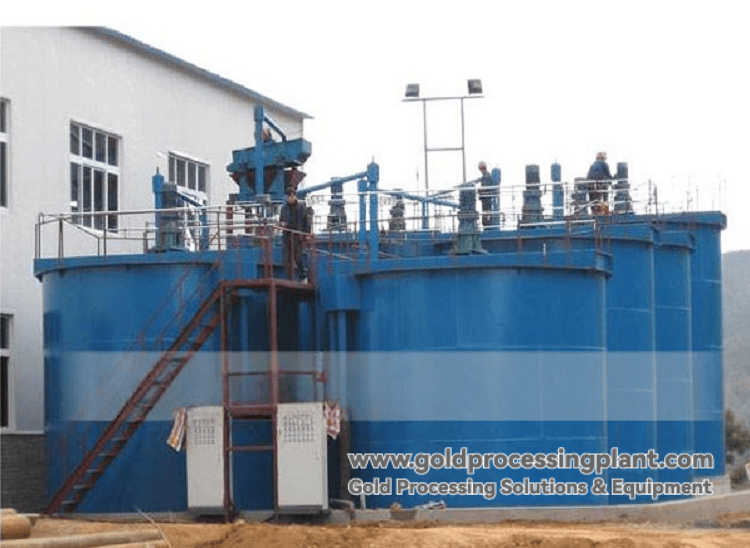
Vorbehandlungsreaktionsbehälter (mit Rührwerk, korrosionsbeständiger Auskleidung), Chlorierungsmittel-Zugabevorrichtung, pH-Regelsystem, Belüftungs- und Abgasbehandlungsanlage. Die Materialauswahl der Anlagen muss entsprechend der Korrosivität der Chlorierungsumgebung korrosionsbeständig ausgelegt sein (korrosionsbeständiger Edelstahl oder korrosionsbeständige Innenbeschichtung).
Cyanid-Laugungsabschnitt:
CIL/CIP-Laugungs- und Adsorptionssystem, bestehend aus Laugungsbecken (mit Rührwerk und Belüftung), Aktivkohle-Adsorptionssystem, Trennsieb für goldhaltige Aktivkohle (Kohlesieb/Luftheber), Desorptions- und Elektrolyseanlage (bei Raumtemperatur und Normaldruck bzw. bei hoher Temperatur und hohem Druck) sowie Goldschmelzofen.
Konzentrations- und Entwässerungsabschnitt:
Dicke (Entwässerung von Konzentrat und Abgangsmaterial) + Filterpresse (Trockenaustragung des Abgangsmaterials) + Entwässerungssieb.
Hilfsanlagen:
Vibrationsaufgeber, Förderbänder, Schlammpumpen, Kohleförderpumpen, Klarwasserpumpen.
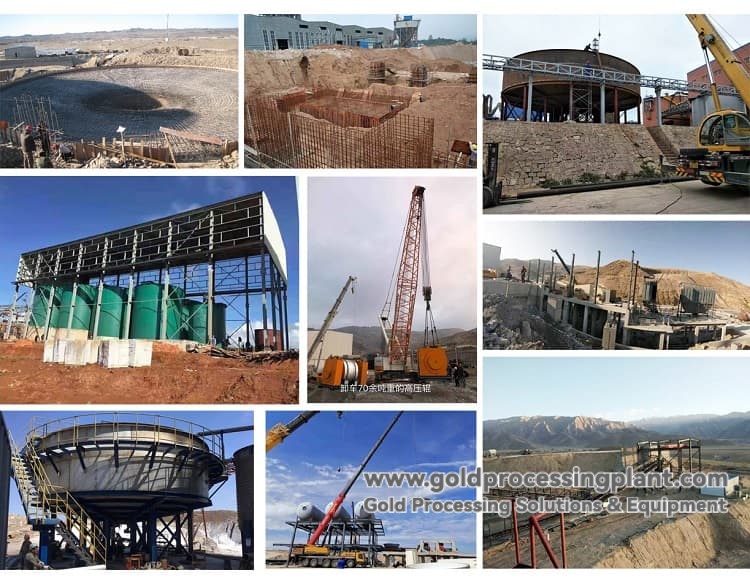
GoldProcessingPlant verfügt über eine eigene Fertigungsstätte, die den gesamten Prozess von der Zerkleinerung über die Mahlung, Flotation, Auslaugung und Adsorption bis hin zur Anreicherung und Entwässerung abdeckt. Die Prozessplanung und die Auswahl der Anlagen werden von ein und demselben Team gesteuert, wodurch Diskrepanzen wie „die vom Planungsbüro entworfenen Zeichnungen werden vom Anlagenhersteller nicht anerkannt“ vermieden werden.Für die korrosiven Betriebsbedingungen bei der Chlorid-Vorbehandlung können maßgeschneiderte Korrosionsschutzmaßnahmen an den Anlagematerialien vorgenommen werden.
V. Umsetzung des Konzepts: Der gesamte Weg vom Aufbereitungstest bis zur Inbetriebnahme
Die Komplexität von kohlenstoffhaltigen Goldlagerstätten erfordert, dass Lösungen nicht aus dem Stegreif festgelegt werden, sondern durch Aufbereitungsversuche validiert werden müssen. Der Kooperationsprozess von GoldProcessingPlant sieht wie folgt aus:
Phase 1: Bedarfsabklärung und vorläufige Bewertung.
Erfassung der Erzart, des Kohlenstoffgehalts, des Roherzgehalts, der Durchsatzmenge, der Zielkennzahlen und der Standortbedingungen sowie vorläufige Festlegung der Vorbehandlungsrichtung.
Phase 2: Aufbereitungsversuche und Prozessvalidierung.
An repräsentativen Erzproben werden chemische Analysen und Aufbereitbarkeitstests durchgeführt, darunter Flotationsversuche, Tests zu den Bedingungen der Chloridvorbehandlung sowie Cyanidlaugungsversuche, um die Unterschiede in den Ausbeuten und die Wirtschaftlichkeit verschiedener Vorbehandlungsmethoden zu vergleichen. Der Versuchsbericht enthält nicht nur Empfehlungen zum Verfahren und zu den erwarteten Ausbeuten, sondern auch eine Liste der ausgewählten Anlagen sowie einen vorläufigen Kostenvoranschlag.Die reguläre Validierung dauert etwa 3–4 Wochen; die Erstellung eines vollständigen Konzeptberichts erfolgt in der Regel innerhalb von etwa 30–45 Tagen; bei besonders komplexen Erzeigenschaften sind zusätzliche Validierungsschritte erforderlich, wodurch sich der Zeitrahmen entsprechend verlängert.
Dritte Phase: Prozessauslegung und Angebot zur Anlagenauswahl.
Auf der Grundlage der Versuchsdaten werden der Prozessablauf und die Parameter für die Flotation + Chlorid-Vorbehandlung + Cyanidauslaugung festgelegt; es werden ein Prozessablaufdiagramm, eine Liste der Anlagenkonfiguration, ein Auswahlkonzept sowie ein Kostenvoranschlag erstellt.
Vierte Phase: Erstellung der Konstruktionszeichnungen.
Erstellung von Lageplänen des Werksgeländes, Fundamentplänen für die Anlagen, Anordnungsplänen, Rohrleitungsplänen und Plänen der baulichen Voraussetzungen sowie Bereitstellung einer vollständigen technischen Leistungsbeschreibung.
Fünfte Phase: Herstellung und Lieferung der Anlagen.
Die Kernanlagen werden gemäß den Zeichnungen gefertigt; Sonderanfertigungen (korrosionsbeständige Werkstoffe, Anpassungen an besondere Betriebsbedingungen) werden nach Bedarf maßgeschneidert. Die Fertigungszeit für Standardanlagen beträgt 60–90 Tage, bei Sonderanfertigungen verlängert sich diese entsprechend.
Sechste Phase: Montage, Inbetriebnahme und Personalschulung.
Entsandte Ingenieure leiten die Montage vor Ort, führen die Inbetriebnahme einzelner Anlagen sowie die Testläufe mit Material durch und optimieren das Vorbehandlungschemikalienprogramm, die Mahlfeinheit und die Auslaugungsparameter, bis qualitätskonformes Gold gewonnen wird; das Kundenteam wird in Theorie und Praxis geschult.
Zu den Leistungsversprechen: Die Ausbeute wird durch die natürlichen Eigenschaften des Erzes (Korngrößenverteilung, Symbioseverhältnisse, Vorkommensbedingungen, Art der kohlenstoffhaltigen Bestandteile) bestimmt; GoldProcessingPlant gibt keine unrealistischen absoluten Zahlen als Versprechen ab.Was wir jedoch versprechen können: Durch eine sorgfältige Prozessplanung entwickeln wir für die gegebenen Erzbedingungen einen Prozess, der die höchstmögliche Ausbeute erzielt, und streben bei der Anlagenauswahl und der Prozesssteuerung nach ständiger Verbesserung. Beide Parteien vereinbaren im Vertrag angemessene Abnahmekriterien, die auf derselben Erzquelle und denselben Betriebsbedingungen basieren.
VI. Flexibles Dienstleistungsmodell: Keine obligatorischen Paketangebote, bedarfsgerechte Auswahl
Da Investitionen in kohlenstoffhaltige Goldvorkommen mit hohen Risiken verbunden sind, bietet GoldProcessingPlant flexible, stufenweise Dienstleistungen an, um die Entscheidungshürden für Kunden zu senken:
Nur Aufbereitungsversuche und Prozessvalidierung (zur vorläufigen Beurteilung der Machbarkeit und Wirtschaftlichkeit der Vorbehandlung);
Nur Angebot für die Prozessplanung und Anlagenauswahl;
Nur Kauf von Konstruktionszeichnungen;
Nur einzelne Anlagen oder komplette Anlagenpakete beschaffen;
nur die Inbetriebnahme durch Ingenieure vor Ort in Auftrag geben;
oder sich für ein schlüsselfertiges EPC-Projekt entscheiden, das die Gesamtkoordination von Planung, Ausrüstung, Montageanleitung, Inbetriebnahme und Schulung umfasst und die Verantwortung für die endgültigen Produktionsziele übernimmt.
Die im Vorfeld gezahlten Gebühren für Aufbereitungstests und Planungsleistungen können bei der anschließenden Unterzeichnung eines Anlagen- oder EPC-Vertrags vollständig auf den Anlagenpreis angerechnet werden. Sollte sich nach der Diagnose herausstellen, dass kein wirtschaftlicher Nutzen besteht, werden wir Sie darüber offen informieren und keine blinden Verkaufsversuche unternehmen.
VII. Richtwerte für die Projektdauer
Bei Projekten mit kohlenstoffhaltigen Goldvorkommen beträgt die Gesamtlaufzeit vom Beginn der Verfahrensplanung bis zur endgültigen Inbetriebnahme in der Regel etwa 8 bis 15 Monate; bei komplexen, schwer aufzubereitenden Erzen sollte zusätzlich ein größerer Zeitpuffer eingeplant werden.Wichtige Meilensteine: Prozessplanung und Angebotserstellung 7–15 Tage → Erstellung der Konstruktionszeichnungen 20–30 Tage → Anlagenfertigung 60–120 Tage → Logistik 30–60 Tage → Montage und Inbetriebnahme 60–150 Tage.Die Inbetriebnahme von kombinierten Verfahren mit chloridhaltiger Vorbehandlung dauert relativ lange; hierfür muss eine ausreichende Inbetriebnahmezeit eingeplant werden. Bei Projekten im Ausland müssen zusätzlich Pufferzeiten für die Zollabfertigung (ca. 30 Tage) und flexible Übergangszeiten (ca. 30 Tage) eingeplant werden.
Kohlenstoffhaltiges Material ist kein Bergbauabfall, sondern eine Ressource, die am falschen Ort liegt. Die „Goldraub“ aus kohlenstoffhaltigen Goldlagerstätten